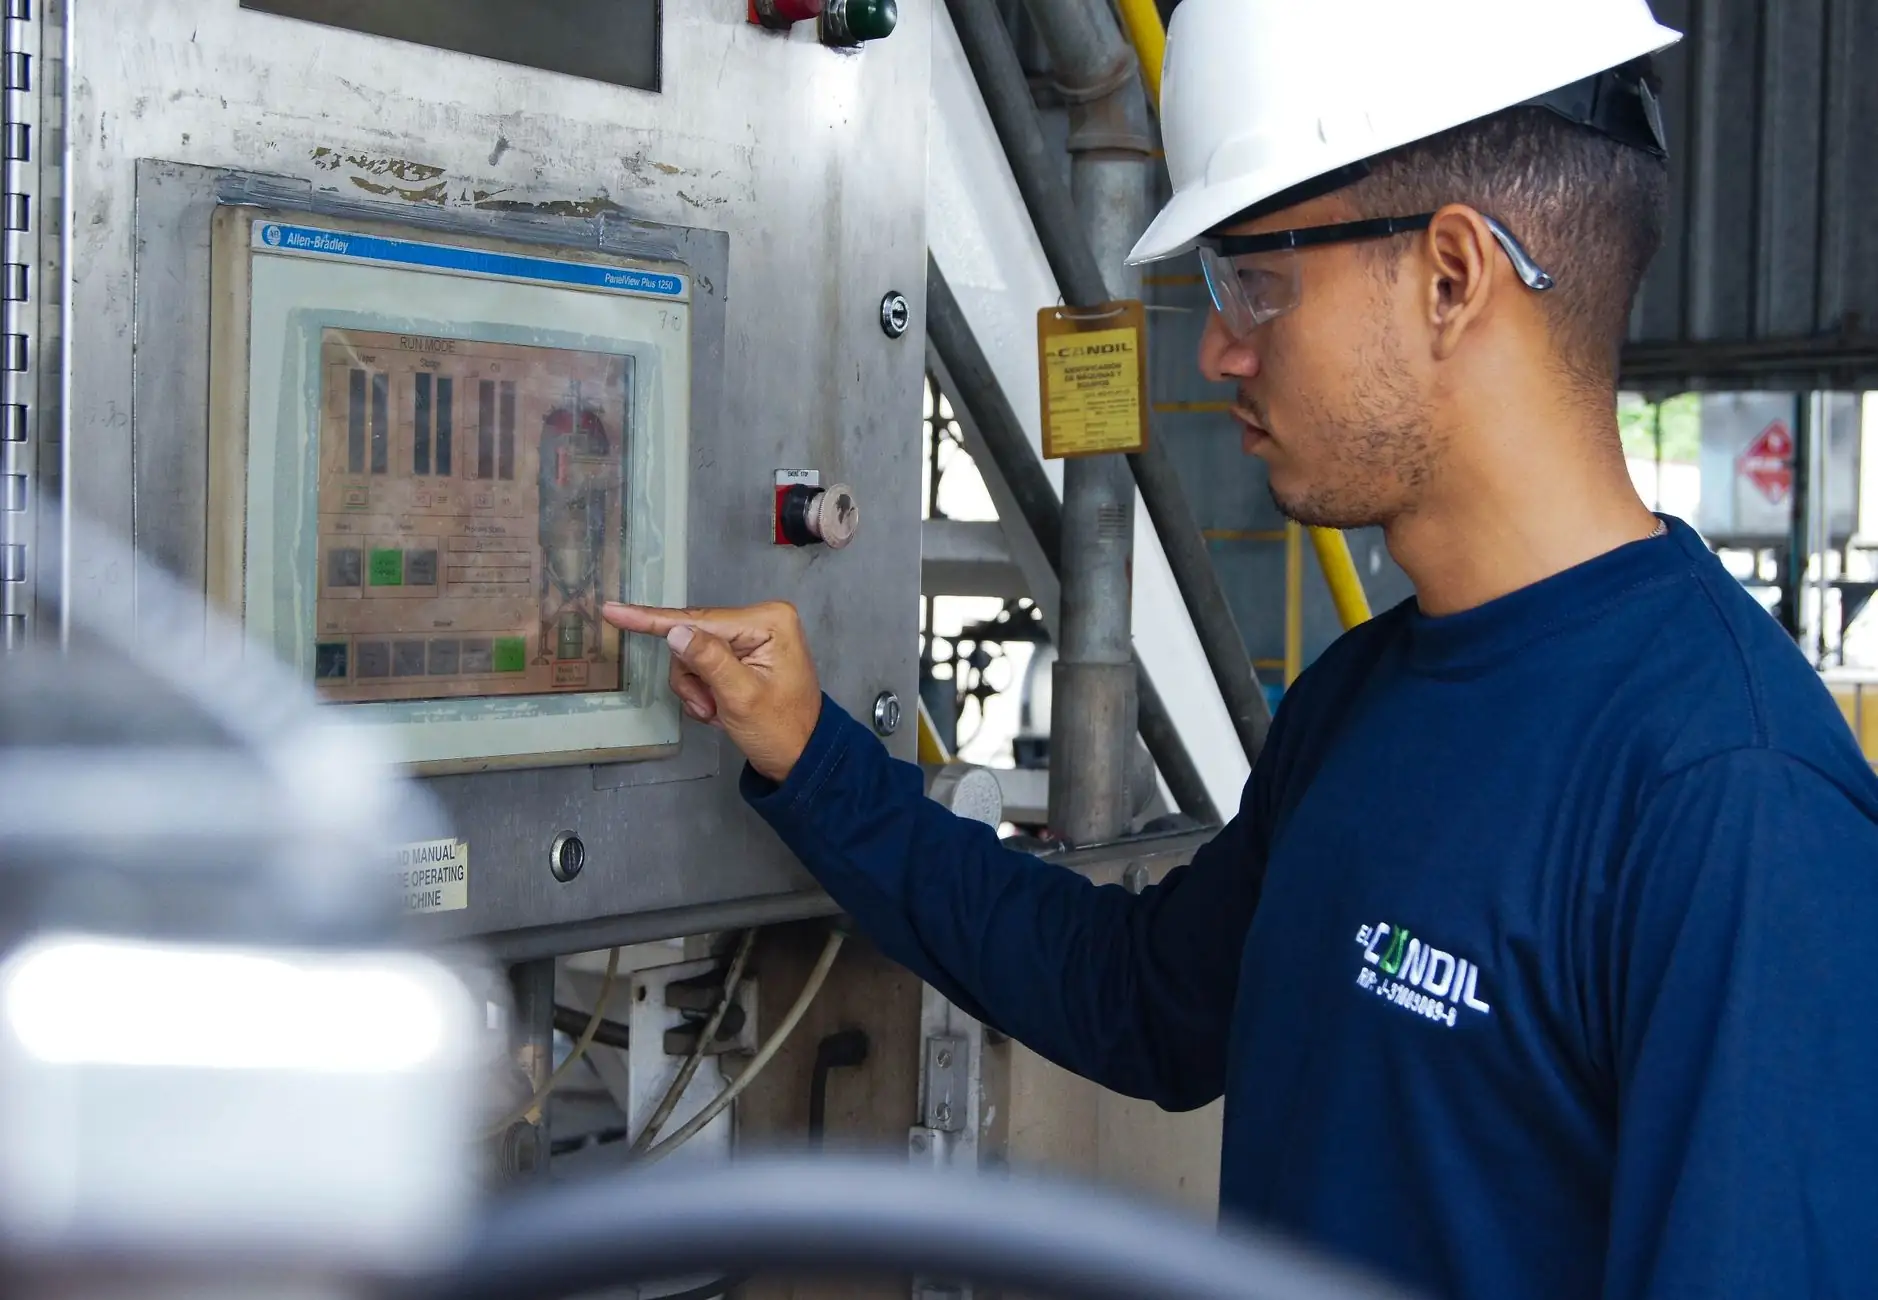
高亮工业显示屏在强光环境下的可视性优化方案探讨
户外设备在正午阳光直射下,屏幕上的内容常常变成一片灰白——这是工业显示应用中屡见不鲜的痛点。同样是700nit亮度的屏,在室内顺光下清晰锐利,搬到室外强光环境就彻底“失明”。问题往往不在屏本身,而在于**光学设计与使用场景的错位**。
我们先拆解这个现象背后的物理根源。环境光在屏幕表面的反射强度,通常能达到3000-5000nit,而常规工业显示屏的亮度输出只有500-800nit。当反射光强于显示光,人眼感知到的对比度就趋近于1:1,屏幕自然沦为“镜子”。这也就是为什么单纯堆亮度(比如做到1200nit)在极端强光下依然收效甚微——反射光也跟着涨。
核心矛盾:亮度与反射的博弈
业界通用的量化指标叫**环境光对比度(Ambient Contrast Ratio, ACR)**,它同时考量了屏体本身的透过率、背光亮度以及表面反射率。一个残酷的现实是:多数组态屏在出厂时只标称峰值亮度,对反射率避而不谈。而HMI人机界面在户外设备(如充电桩、户外自助终端)上长期运行,恰恰需要的是“抗眩光+高ACR”的组合方案。
我们实测过几类主流方案,差异非常明显:
- AG蚀刻玻璃:将表面反射率从4.2%降到1.8%左右,但雾度增加会轻微降低清晰度;
- 光学贴合(OCA/OCR):消除空气间隙,反射次数减少,透光率提升约12%,对触摸屏的触控精度影响极小;
- 偏振偏光片组合:通过圆偏振技术将环境光吸收掉70%以上,但成本增加不少,且对安装角度敏感。
单纯从成本最优角度,很多集成商喜欢选AG玻璃+高亮背光(1000nit以上)的组合。但对**工业显示**的长期运行来说,这个方案有个隐性风险——AG层的耐磨性不够,户外粉尘环境下半年就会出现划痕,进而导致漫反射失控,ACR指数快速衰减。

触摸屏与HMI的适配陷阱
这里要专门提醒一点:**触摸屏**的结构对光学方案影响很大。电容触摸屏的ITO层和贴合胶如果选用普通OCA,在紫外线下会发黄,透光率半年内能掉5-8%。而**HMI人机界面**通常要求7×24小时工作,核心指标是寿命和稳定性,所以必须采用抗UV的OCA胶,或者干脆用光学胶+全贴合工艺。相比之下,**组态屏**因为多用于室内设备,对这方面要求就没那么苛刻。
再谈对比度优化。除了硬件的抗反射处理,软件层面的**局部动态调光**也是一个值得尝试的维度。比如将背光分区,阳光下自动提升高亮区域的亮度,同时压低暗部区域的背光,这样既能把ACR拉高,又控制整机功耗。我们在一台12.1寸HMI上做过验证:分区调光开启后,峰值功耗反而下降了18%,而户外可读性提升了近一倍。
最后给出的建议很直接:如果应用场景是半户外(有遮挡但散射光强),选**AG玻璃+全贴合+高亮背光(800-1000nit)**就够用;如果是纯户外直射环境,务必上**圆偏振片+超低反射贴合+1200nit以上亮度**,同时要求屏厂提供完整的ACR测试报告,而不是只看亮度标称值。别忘了,触摸屏的触控IC在强光下也会受到红外干扰,最好选支持**环境光自适应校准**的型号,否则冬天低角度阳光会让误触率显著上升。
工业显示的强光优化没有银弹,本质上是光学、材料与电子设计三方妥协的结果。下次选型时,不妨把反射率、UV老化、触控抗干扰这三项写进招标要求,比单纯盯住亮度参数更有意义。