HMI人机界面在自动化产线中的组态应用与显示方案设计
走进任何一座现代化的智能制造车间,你都会发现一个有趣的现象:产线上的操作工越来越少,但每一条产线的关键工位旁,几乎都矗立着一块或多块闪着数据流光的屏幕。这些屏幕早已不是传统意义上“显示参数”的简单仪表,而是整个自动化系统的“神经末梢”。然而,很多企业在实际部署中,却常常陷入“买了昂贵的触摸屏,却只用了它十分之一功能”的尴尬境地。
为什么你的HMI人机界面越用越“卡顿”?
不少现场工程师反馈,设备运行半年后,触摸屏的反应速度明显下降,画面切换时甚至出现白屏或花屏。这背后的原因,往往并非硬件老化,而是**组态屏**的底层驱动与上层动画逻辑在长时间运行后产生了资源泄漏。尤其是在多窗口轮询、频繁读写历史数据库的场景下,如果组态软件的内存回收机制不够健壮,系统就会像堵了水管的龙头一样,越积越慢。
更深层的问题在于,很多项目在最初设计HMI画面时,就埋下了隐患。工程师为了追求视觉效果,堆砌了大量高分辨率的矢量图、渐变色块和实时曲线,却忽略了**工业显示**场景下对刷新率与稳定性的苛刻要求。在50℃的车间环境里,一块持续高负载渲染的屏幕,其背光板和主控芯片的寿命会急剧缩短——这可不是换一块屏幕就能解决的“面子问题”。
组态逻辑的“轻与重”:从轮询到事件驱动
这里必须聊到一个关键技术分水岭:传统的循环扫描组态方式,就好比保安每隔一秒钟就绕厂区走一圈,无论有没有异常,都在空转。而现代基于事件驱动的HMI人机界面,则更像安装了智能传感器的监控系统——只有当设备状态发生跳变或报警触发时,才主动推送数据。这一转变,能直接将CPU占用率从常驻的70%拉低到突发时的30%以下。对于一条拥有40+工位的装配线来说,这节省下来的算力,意味着可以多加载三个高精度配方管理页面,或者让数据归档的采样间隔从秒级缩短到毫秒级。
在实际的组态屏选型中,很多企业容易走入一个误区:认为内存越大、屏幕分辨率越高就越好。但实际上,对于PLC逻辑控制为主的产线,一块采用Cortex-A8处理器、128MB内存的工业级触摸屏,配合精简的图形引擎,其运行效率往往优于那些“性能过剩”的消费级安卓屏。关键在于,前者的组态软件支持**位图缓存与增量刷新**,而后者在长时间运行后,系统垃圾回收机制反而会成为不稳定因素。
显示方案设计的三个容易被忽视的“暗坑”
- 色域与视角色差:不少组态屏在正面看色彩饱和,但操作员站在45度角时,报警红色和正常绿色几乎无法区分。务必选用IPS或VA面板,确保水平可视角度不低于170度。
- 触摸精度与误触抑制:在戴手套操作或现场有油污的环境下,电容屏的湿手/手套模式必须实测。很多HMI的触摸屏在“带水”状态下会出现光标漂移,这需要固件层面有专门的滤波算法。
- 背光亮度与自动调节:工业现场常有强光直射,如果触摸屏的亮度仅停留在350cd/㎡,那么白天几乎看不清。建议选择亮度≥500cd/㎡且支持环境光感自动调节的模组,这并非奢侈,而是关乎操作安全。
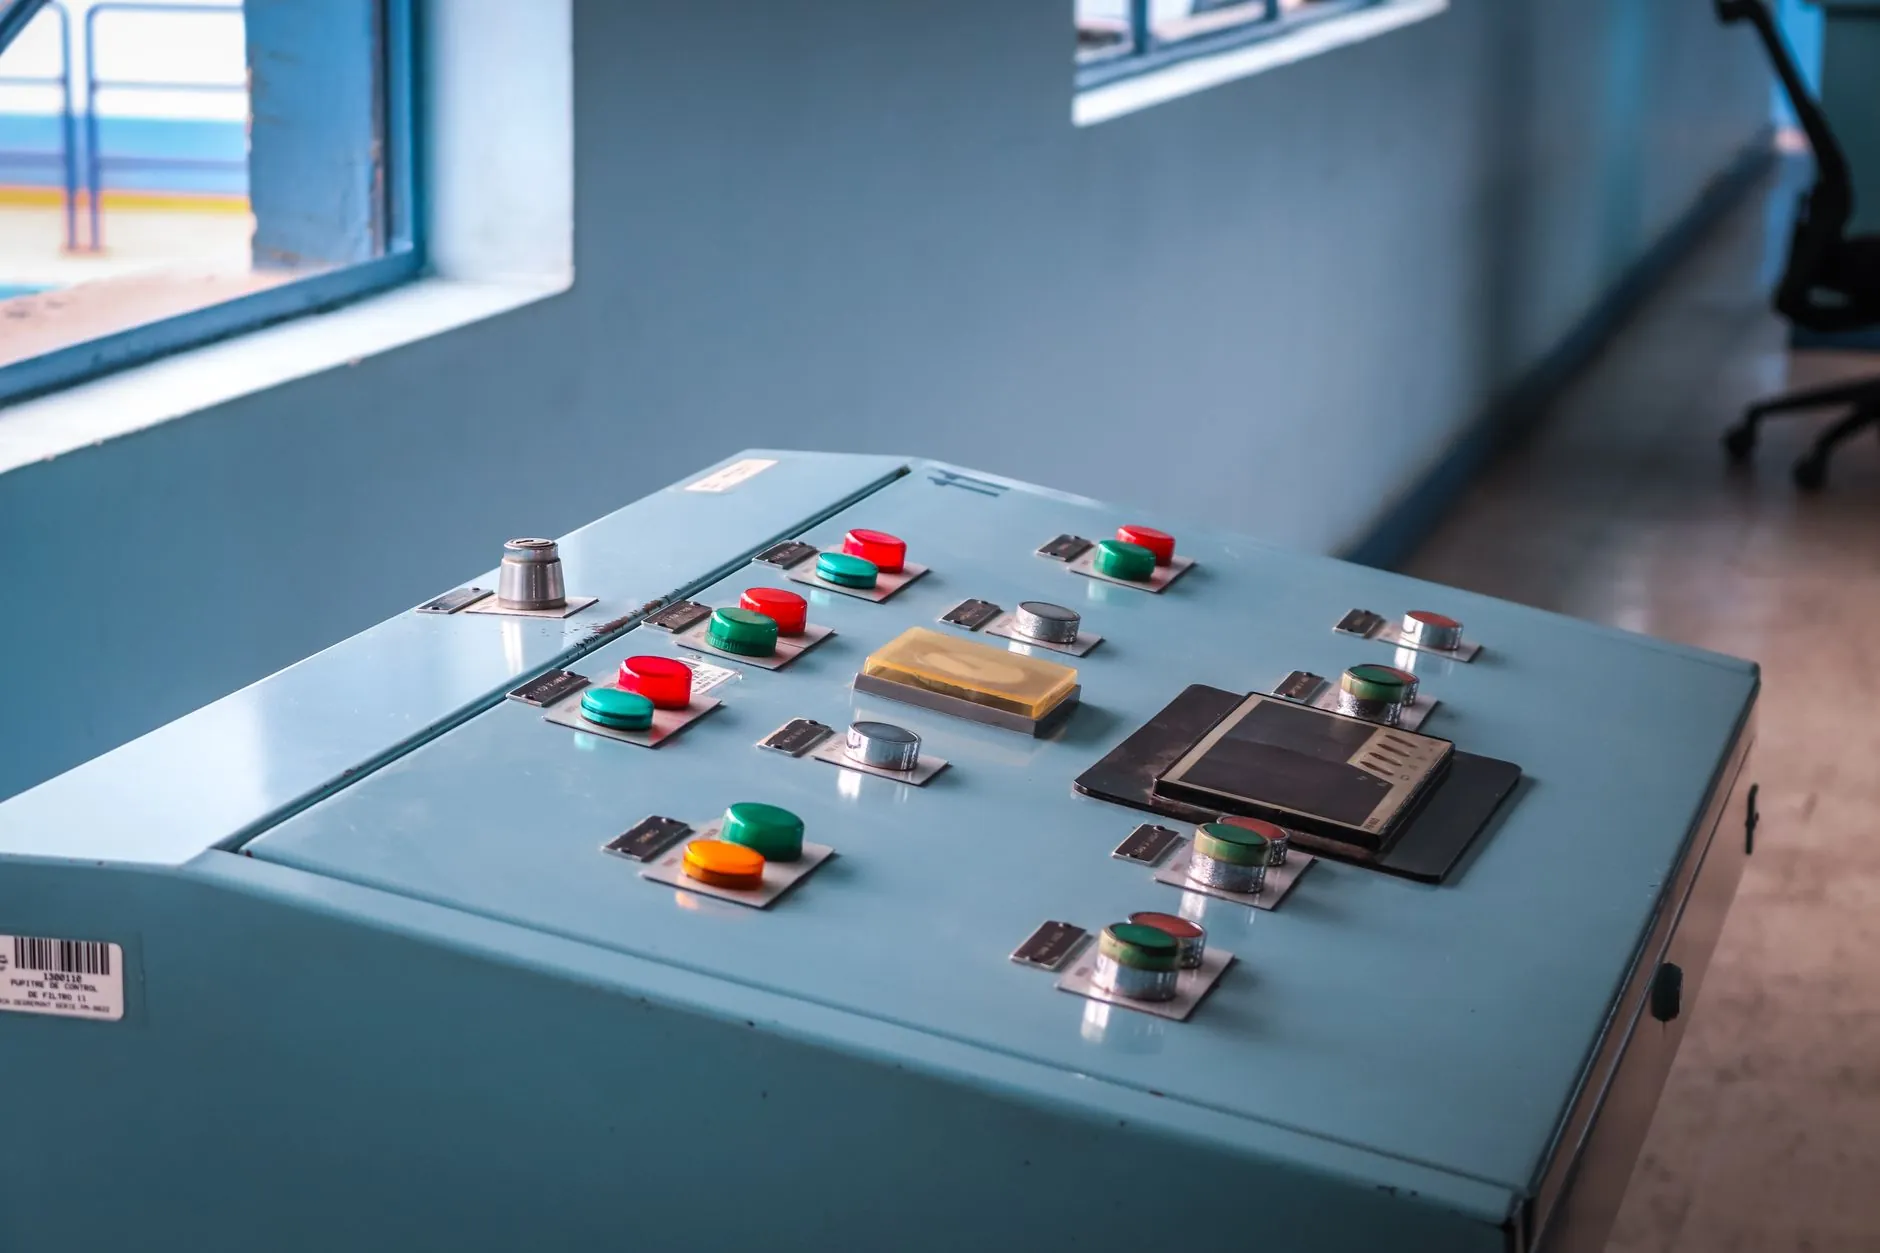
相比之下,如果只是做简单的数据监控,普通的文本显示器或低价位组态屏确实够用。但当你需要处理多语言切换、复杂的配方管理、或者与MES系统进行OPC UA通讯时,高端HMI人机界面所具备的脚本引擎和双网口冗余能力,就是不可或缺的硬指标。这种差异,就好比功能手机与智能手机的区别——都能打电话,但后者能承载的生态完全不同。
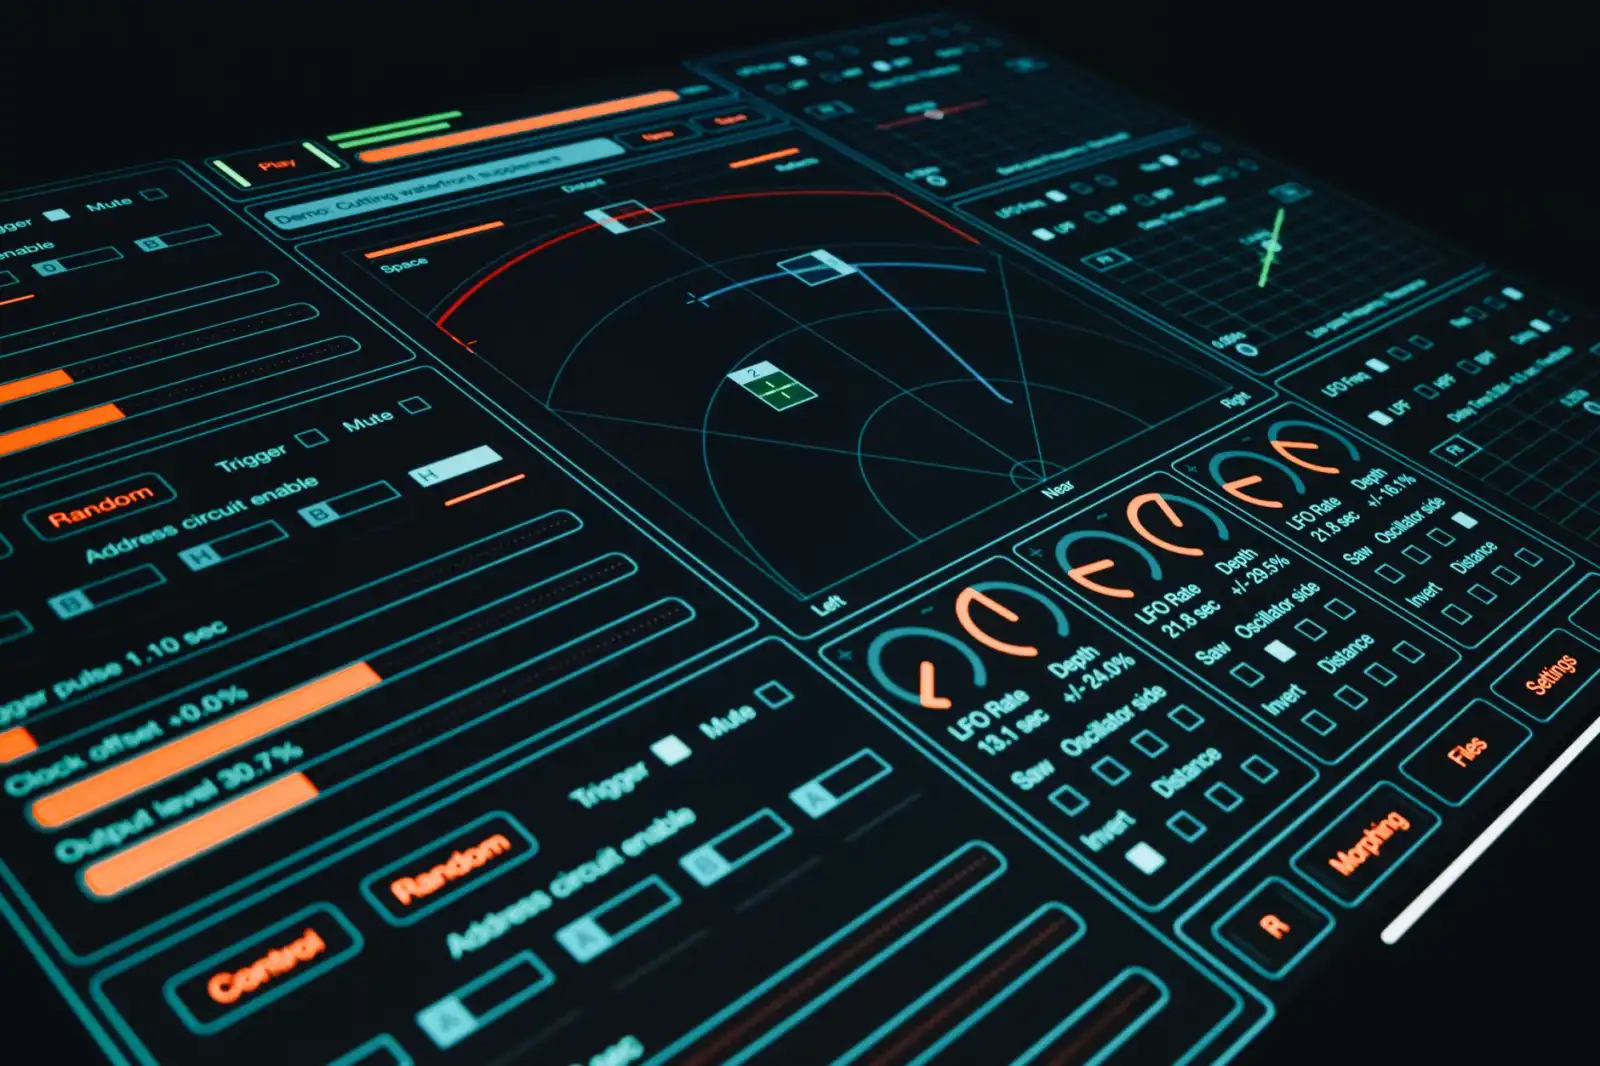
回到最终的方案建议上:在渝中区音迪娱网络技术过往的产线改造案例中,我们更倾向于推荐“分级显示”策略。即:底层设备用高可靠性的文本屏做状态指示,中间层用10-12寸的组态屏做参数设定与报警查询,顶层则用工业平板做数据看板。这种分层设计,既控制了成本,又让每一块工业显示设备都专注于自己最擅长的任务,而不是试图用一块大而全的触摸屏包打天下。选型时,务必向供应商索取**72小时连续带电老化测试报告**,并关注其在低功耗状态下的散热设计——这往往是决定产线长期稳定运行的最后一道保险栓。