基于HMI人机界面的工业控制系统可视化监控方案设计
在工业自动化领域,可视化监控早已不是简单的数据显示,而是关乎效率与安全的决策中枢。渝中区音迪娱网络技术团队在长期的项目实践中发现,一个可靠的监控方案需要从硬件选型到软件交互做系统化设计。基于HMI人机界面与组态屏的整合方案,正在成为中小型产线升级的主流选择。
一、核心硬件选型:触摸屏与组态屏的匹配逻辑
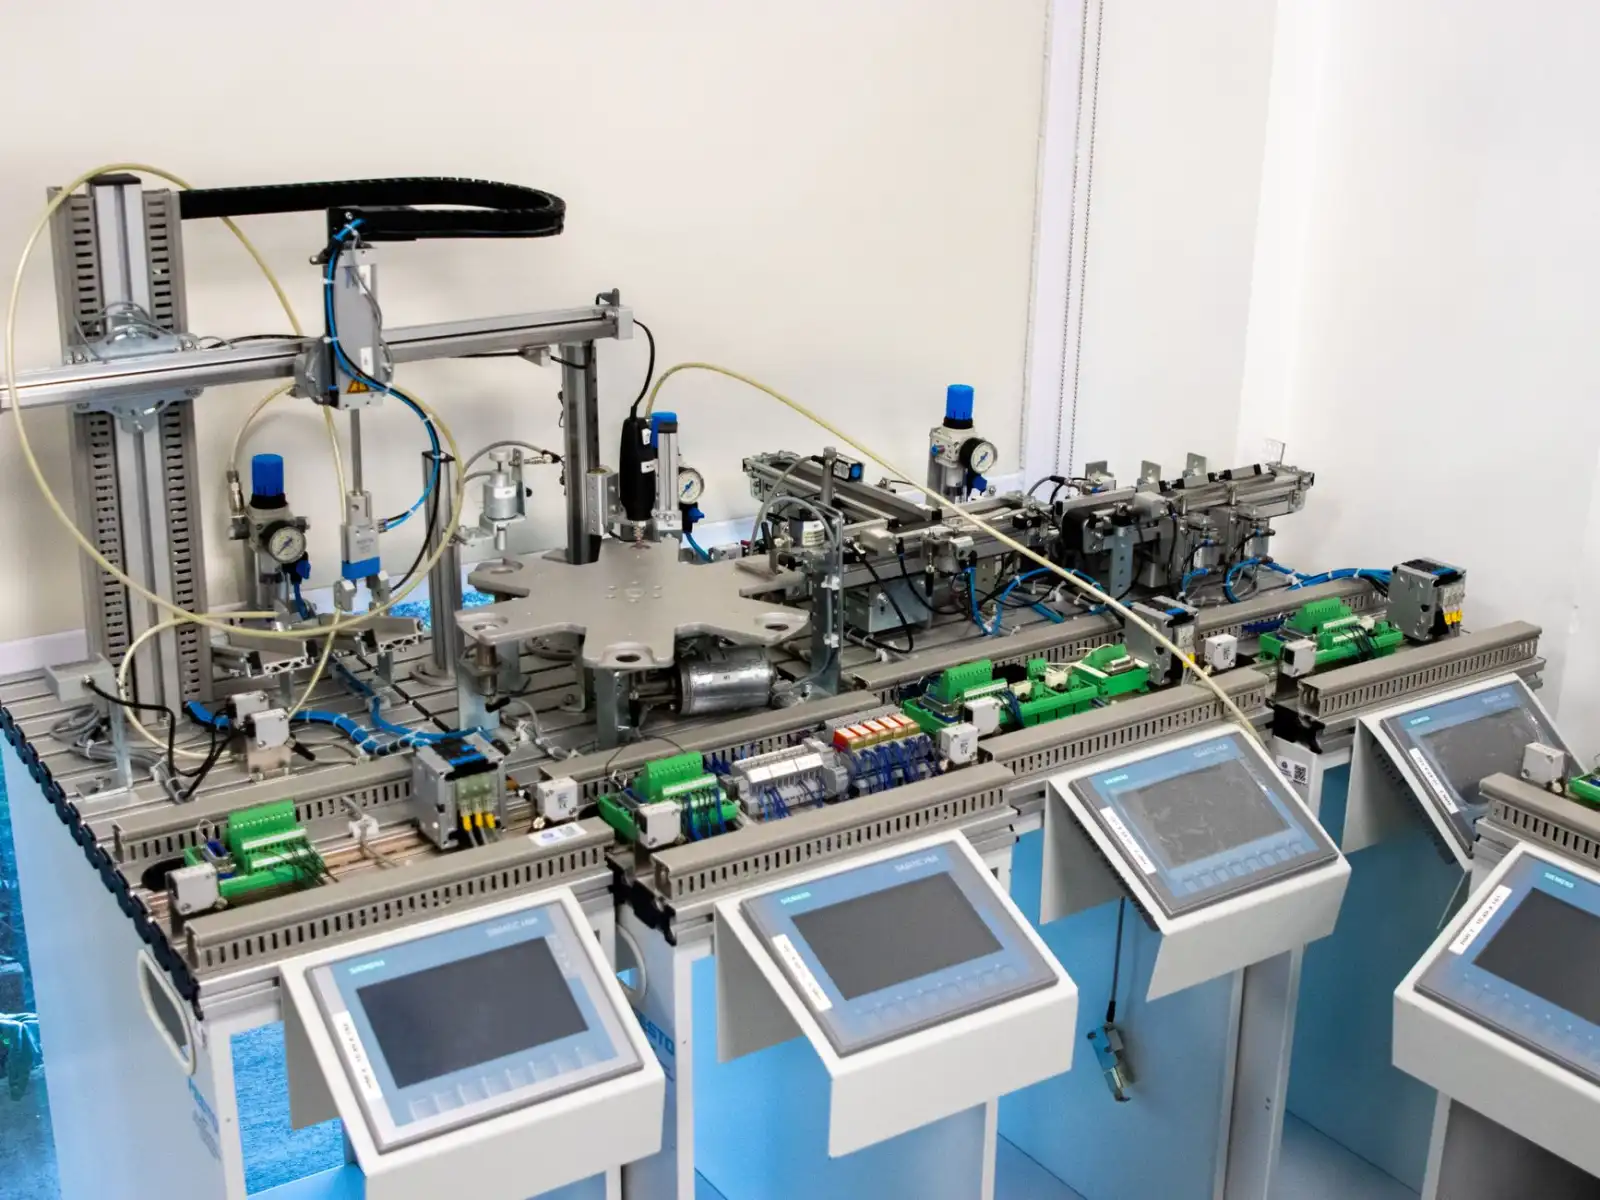
工业现场的环境远比办公场景复杂。我们推荐采用工业显示级别的电容式触摸屏,其响应时间需低于10ms,且支持戴手套操作。在组态屏选型上,需重点考量两点:一是CPU主频,建议不低于800MHz,否则复杂动画或历史曲线绘制时会出现卡顿;二是HMI人机界面的通信接口兼容性,必须支持Modbus TCP/RTU、Profinet等主流协议,避免后期因协议转换而额外增加网关设备。实际项目中,我们曾遇到因组态屏Flash内存不足导致配方存储失败的案例,因此推荐至少256MB的存储空间。

二、可视化层级的架构设计
不要试图把全部数据塞进一个画面。优秀的方案应遵循三层结构:顶层为概览屏,展示产线OEE、设备综合效率等KPI;中间层为单元屏,聚焦单台设备的运行参数与报警列表;底层为诊断屏,用于工程师调试PLC底层逻辑。通过触摸屏的页面跳转与窗口弹出机制,操作员可以在5秒内完成从全局到局部的切换。这里有一个设计细节:每个画面上的导航按钮建议固定在屏幕底部,且热区面积不小于40×40像素,防止误触。
2.1 数据刷新的实时性优化
当监控点位超过200个时,组态屏的数据刷新策略会直接影响体验。我们通常采用分组轮询机制:将关键参数(如温度、压力)设为100ms高频刷新,非关键参数(如累计产量)设为2秒低频刷新。同时,利用HMI人机界面的本地缓存能力,在通信中断时自动显示最后一次有效数据,并触发黄色报警提示框。这种设计在渝中区某食品包装产线中,将数据抖动导致的误报警降低了73%。
三、案例说明:从选型到落地的闭环
去年,我们为一家注塑机制造商提供了基于组态屏的改造方案。原系统使用文本显示器,工人需对照纸质配方手动输入温度值,换型时间长达45分钟。升级后的方案采用7英寸工业显示触摸屏,搭配配方管理功能:操作员在HMI人机界面上直接选择模具编号,系统自动下发PID参数、保压时间等20个变量。实际效果:换型时间降至9分钟,且因人为输入错误导致的废品率从3.2%降至0.4%。

值得一提的是,我们并未采用昂贵的进口高端屏,而是选用了国产主流组态屏,单台硬件成本控制在1500元以内。关键在于组态屏的二次开发能力:通过定制化脚本,实现了断点续传、远程固件升级等企业级功能。这印证了一个观点:工业显示方案的成败,80%取决于软件工程能力,而非硬件参数。
四、结论
基于HMI人机界面的可视化监控方案,核心在于将触摸屏的交互优势与组态屏的灵活组态能力深度结合。从硬件选型的匹配度,到数据分层的逻辑,再到实际落地的ROI核算,每个环节都需要技术人员带着工程思维去打磨。渝中区音迪娱网络技术建议:在方案设计阶段,务必预留20%的CPU算力余量和10%的通信带宽余量,为未来接入MES或云平台留好接口。毕竟,工业监控的终点不是“看到”,而是“可控”。